
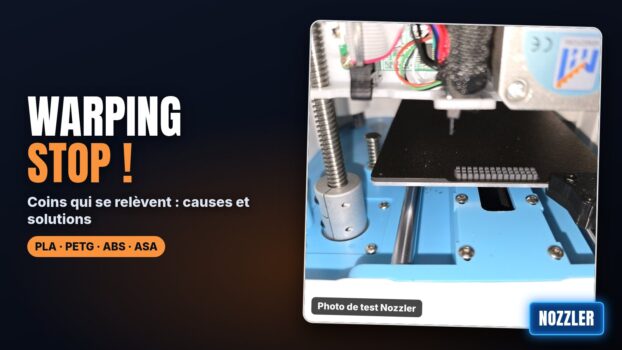
Le warping, c’est la pièce qui se décolle et se relève dans les coins pendant l’impression. La cause est toujours la même : le plastique se rétracte en refroidissant, et si cette contraction est plus forte que l’adhérence de la première couche, les angles se soulèvent. Pour le corriger, tu joues sur trois leviers : une meilleure adhérence (plateau propre, bonne première couche, bordure), un refroidissement plus lent (ventilation réduite, enceinte, pas de courant d’air) et une géométrie moins exposée. Ce guide détaille chaque solution, filament par filament (PLA, PETG, ABS, ASA).
Reconnaître le warping (et ne pas le confondre)
Le warping se repère facilement :
- les coins de la pièce se relèvent, souvent ceux qui sont les plus éloignés du centre ;
- la base n’est plus plane, la pièce « bascule » quand tu la poses ;
- sur les grandes pièces en ABS ou ASA, des fissures entre couches apparaissent sur les côtés (délaminage) : c’est la même contraction, mais elle a cassé la pièce au lieu de la décoller.
Si au contraire la première couche ne colle jamais, même au centre, ce n’est pas du warping mais un problème d’adhérence pur (nivellement, Z offset, plateau sale). Commence alors par régler ta première couche, c’est la base de tout ce qui suit.
Pourquoi les pièces se déforment
Bambu Lab résume bien les trois causes : adhérence insuffisante entre la pièce et le plateau, refroidissement trop rapide, et retrait trop important du matériau. Concrètement :
- Le matériau : ABS, ASA, PC, nylon et PP se rétractent beaucoup. PLA et PETG beaucoup moins.
- La taille : plus la pièce est longue, plus la contraction totale est importante. Une pièce de 20 cm warpe là où un cube de 2 cm passe sans souci.
- Le remplissage : un remplissage très dense accumule plus de contraintes.
- La température ambiante : un atelier froid, une fenêtre ouverte, un ventilateur de pièce ou une clim suffisent à faire décoller un coin.
- Les angles vifs : la contrainte se concentre dans les coins à 90 degrés.
Le tableau des réglages anti-warping par filament
| Filament | Plateau (indicatif) | Ventilation premières couches | Enceinte | Surface conseillée |
|---|---|---|---|---|
| PLA | 55 à 65 °C | Coupée sur 1 à 3 couches | Non (porte ouverte) | PEI lisse ou texturé, sans colle |
| PETG | 70 à 90 °C | Coupée sur 2 à 3 couches, puis 30 à 50 % | Pas nécessaire | PEI texturé, ou PEI lisse avec colle |
| ABS | 90 à 110 °C | Coupée ou très faible | Indispensable | PEI avec colle en bâton |
| ASA | 90 à 110 °C | Coupée ou très faible | Fortement conseillée | PEI avec colle en bâton |
Ces valeurs sont des points de départ cohérents avec les recommandations de Prusa et Bambu Lab. Reste dans la plage indiquée par le fabricant de ta bobine.
Les solutions, de la plus simple à la plus radicale
1. Nettoie le plateau correctement
Les traces de doigts sont la première cause de coin qui se relève sur du PLA. Le gras empêche le plastique d’accrocher.
- Essuie le plateau froid avec de l’alcool isopropylique (IPA à 90 % ou plus) et un chiffon non pelucheux.
- Si l’adhérence reste faible, lave la plaque à l’eau tiède avec quelques gouttes de liquide vaisselle, rince et sèche bien.
- Ne touche plus la surface avec les doigts.
Attention : l’acétone est à proscrire sur le PEI texturé, et à utiliser très rarement sur le PEI lisse.
2. Soigne la première couche
Une première couche trop haute pose les filaments sans les écraser, la surface de contact est faible. Ajuste le Z offset (ou la calibration automatique) pour obtenir des lignes légèrement aplaties qui se touchent sans bourrelet. Ralentir la première couche aide aussi.
3. Ajoute une bordure (brim) ou des oreilles
C’est la solution la plus efficace pour un coût minime. La bordure élargit la surface d’accroche et tient les coins.
- Bordure extérieure de 5 à 10 mm pour les pièces longues ou en ABS/ASA.
- Oreilles de souris (brim ears dans Bambu Studio et OrcaSlicer) : de petits disques uniquement aux angles, plus faciles à retirer.
- Règle l’écart bordure-objet à 0 ou très faible pour que la bordure soit vraiment solidaire de la pièce.
4. Réduis la ventilation
Le ventilateur de pièce refroidit brutalement les bords. Coupe-le sur les premières couches pour tous les filaments, réduis-le pour le PETG, et coupe-le presque totalement pour l’ABS et l’ASA. Sur les imprimantes avec ventilateur auxiliaire (Bambu Lab X1, P1S, etc.), vérifie qu’il est bien à 0 pour l’ABS et l’ASA dans le profil du filament.
5. Ajuste la température du plateau
Un plateau plus chaud garde le bas de la pièce au-dessus de la zone où le plastique se fige. Monte par paliers de 5 °C si l’adhérence manque. Mais pour le PLA, ne dépasse pas environ 65 °C : au-delà, la base ramollit et tu crées l’effet inverse, un pied d’éléphant qui s’écrase.
6. Ajoute de la colle (comme agent d’adhérence ou de séparation)
Une fine couche de colle en bâton PVA ou de colle liquide pour plateau aide l’ABS et l’ASA à tenir. Pour le PETG sur PEI lisse, la colle sert surtout de séparateur : sans elle, le PETG peut arracher la surface.
7. Coupe les courants d’air et ferme l’enceinte
Pour l’ABS et l’ASA, la température de l’air autour de la pièce est le facteur numéro un. Une imprimante fermée qui monte en température change tout. Laisse le plateau chauffer 10 à 15 minutes avant de lancer l’impression pour que le caisson se réchauffe. Sans enceinte, l’option « bouclier anti-courant d’air » (draft shield) de PrusaSlicer ou OrcaSlicer construit un mur autour de la pièce, c’est mieux que rien.
8. Modifie la pièce
- Arrondis les angles vifs de la base (congé de quelques millimètres).
- Réduis le remplissage si la pièce le permet.
- Oriente la pièce pour réduire la plus grande longueur au contact du plateau.
- Pour les très grandes pièces en ABS, découpe-les en plusieurs morceaux à assembler.
Warping PLA : les causes typiques
Le PLA warpe peu, donc s’il se décolle, cherche une cause simple :
- plateau gras (le cas le plus fréquent) ;
- première couche trop haute ;
- courant d’air froid, ventilation à fond dès la première couche ;
- PEI usé ou plaque vieillissante : une surface neuve change parfois tout. Notre test de la surface BuildTak Nylon+ montre qu’il existe aussi des surfaces spécialisées pour certains matériaux.
Sur une imprimante fermée, garde la porte ou le capot ouvert pour le PLA : la chambre trop chaude ne cause pas de warping mais peut provoquer des bouchons.
Warping PETG : rarement grave, souvent une question de surface
Le PETG warpe peu, mais un coin peut se relever sur les grandes pièces plates. Pistes :
- monte le plateau vers 80 à 85 °C ;
- coupe la ventilation sur les premières couches et reste modéré ensuite ;
- imprime sur PEI texturé, qui offre une bonne accroche et un démoulage facile ;
- sèche ta bobine : un PETG humide imprime mal et adhère moins bien. Un séchoir comme le FilaPartner E1 règle le problème.
Pour aller plus loin, on a testé plusieurs copolyesters, dont le PCTG d’Extrudr, une alternative au PETG souvent appréciée pour sa ténacité.
Warping ABS et ASA : l’enceinte d’abord
Avec ces deux matériaux, aucun réglage ne compense une enceinte absente sur une grande pièce. La checklist :
- Imprimante fermée, préchauffée 10 à 15 minutes.
- Plateau entre 90 et 110 °C (Prusa recommande au moins 100 °C).
- Ventilateur de pièce coupé ou très faible, ventilateur auxiliaire à 0.
- Bordure de 5 à 10 mm ou oreilles aux angles.
- Fine couche de colle en bâton sur le PEI.
- Pas de courant d’air dans la pièce, mais une pièce ventilée pour les émanations de styrène.
L’ASA warpe un peu moins que l’ABS, mais la logique est identique. Si tu veux voir le comportement d’un ASA en conditions réelles, lis notre test de l’ASA rouge d’Azure Film. Pour le matériel, une machine fermée comme celles de notre test de l’Elegoo Centauri Carbon facilite nettement ces filaments.
Cas pratique : une longue pièce en ASA qui se décolle
Situation classique : un support de 18 cm en ASA, imprimé à plat, dont les deux extrémités se soulèvent vers la vingtième couche. Voici l’ordre dans lequel on attaque le problème, en ne changeant qu’une chose à la fois :
- Vérifier la surface : nettoyage à l’IPA, fine couche de colle en bâton aux extrémités de la pièce.
- Préchauffer : plateau à 100 °C, porte fermée, attendre que l’air de l’enceinte soit tiède avant de lancer.
- Ventilation : ventilateur de pièce limité au minimum, ventilateur auxiliaire coupé, filtre ou ventilation de pièce sans souffle direct sur la machine.
- Bordure : 8 mm environ, écart nul avec l’objet.
- Géométrie : si ça décolle encore, ajouter des congés aux angles dans le modèle et réduire le remplissage à 15 ou 20 %.
- Dernier recours : couper la pièce en deux et l’assembler (collage à l’acétone pour l’ASA et l’ABS).
Dans la grande majorité des cas, les étapes 2 à 4 suffisent. Le réflexe à éviter : monter la température de buse. Elle n’a presque aucun effet sur le warping et rend souvent les surplombs moins propres.
Les fausses bonnes idées
- Écraser énormément la première couche : au-delà d’un léger écrasement, tu abîmes la surface et tu bouches la buse sans gagner d’adhérence.
- Mettre de la laque ou de la colle forte sur un PEI : la colle cyanoacrylate est à proscrire, elle peut arracher la surface. Les colles prévues pour plateau ou la colle en bâton PVA suffisent.
- Retirer la pièce à chaud : sur PEI, attends que le plateau refroidisse, la pièce se décolle seule. La forcer à chaud peut la déformer.
- Imprimer l’ABS près d’une fenêtre ouverte pour évacuer l’odeur : tu crées exactement le courant d’air qui fait décoller la pièce. Ventile la pièce sans souffler sur l’imprimante.
En résumé
- Le warping vient de la contraction du plastique qui dépasse l’adhérence de la base.
- Commence toujours par un plateau propre (IPA, puis eau et liquide vaisselle) et une première couche bien écrasée.
- Ajoute une bordure ou des oreilles aux angles : c’est la solution la plus rentable.
- Coupe la ventilation sur les premières couches, et presque totalement pour l’ABS et l’ASA.
- PLA : pas plus de 65 °C de plateau, porte ouverte sur les machines fermées.
- ABS et ASA : enceinte fermée et préchauffée, sans courant d’air.
Questions fréquentes
Nettoie le plateau à l’alcool isopropylique, règle bien la première couche, ajoute une bordure et coupe la ventilation sur les premières couches. Pour l’ABS et l’ASA, imprime dans une enceinte fermée sans courant d’air.
Le plus souvent à cause d’un plateau gras, d’une première couche trop haute ou d’un courant d’air froid. Un nettoyage à l’IPA ou au liquide vaisselle et une bordure règlent la plupart des cas.
Entre 70 et 90 °C selon la bobine, souvent autour de 80 à 85 °C. Ajoute une ventilation coupée sur les premières couches et une surface PEI texturée.
Sur de petites pièces, avec une large bordure et sans courant d’air, c’est parfois possible. Pour les pièces moyennes et grandes, une enceinte fermée est quasiment indispensable.
Oui pour l’ABS, l’ASA et parfois le PLA sur plateau difficile. Pour le PETG sur PEI lisse, elle sert surtout de séparateur pour éviter d’abîmer la surface.