
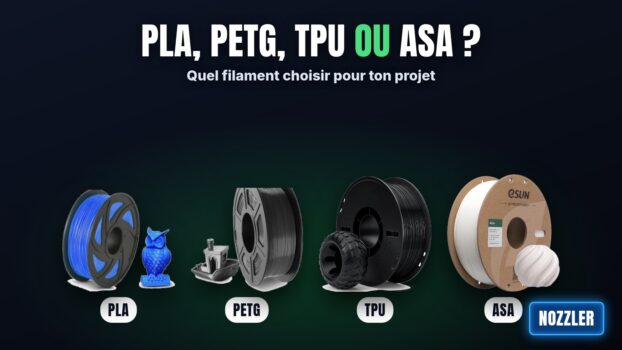
Pour 80 % des impressions, le PLA suffit : il est facile, précis et ne demande ni enceinte ni réglage pointu. Passe au PETG dès que la pièce doit encaisser des chocs, de l’humidité ou la chaleur d’une voiture en été. Le TPU sert aux pièces souples (joints, coques, pieds antidérapants), l’ABS et l’ASA aux pièces techniques exposées à la chaleur, l’ASA étant le choix naturel pour l’extérieur grâce à sa tenue aux UV. Ce guide compare les cinq filaments côte à côte, avec des réglages de départ et des cas concrets pour trancher en deux minutes.
Si tu débutes complètement et veux d’abord comprendre les familles de matériaux, commence par notre guide comment choisir le bon filament pour son impression 3D. Ici, on va droit au comparatif pratique.
Le tableau comparatif PLA, PETG, TPU, ABS et ASA
Les valeurs ci-dessous sont des plages de départ prudentes, cohérentes avec les recommandations de Prusa, Bambu Lab et des principaux fabricants. La fiche de ta bobine reste la référence : deux PETG de marques différentes peuvent avoir 10 °C d’écart.
| Critère | PLA | PETG | TPU | ABS | ASA |
|---|---|---|---|---|---|
| Facilité | Très facile | Facile | Délicat | Difficile | Difficile |
| Buse (indicatif) | 190 à 220 °C | 230 à 250 °C | 220 à 245 °C | 240 à 260 °C | 240 à 260 °C |
| Plateau (indicatif) | 50 à 65 °C | 70 à 90 °C | 40 à 70 °C | 90 à 110 °C | 90 à 110 °C |
| Ventilation pièce | Forte (80 à 100 %) | Modérée (30 à 50 %) | Faible ou coupée | Coupée ou très faible | Coupée ou très faible |
| Enceinte fermée | Non (porte ouverte) | Pas nécessaire | Pas nécessaire | Indispensable | Fortement conseillée |
| Tenue en température | Ramollit vers 55 à 60 °C | Environ 70 à 80 °C | Variable selon la dureté | Environ 95 à 100 °C | Environ 90 à 100 °C |
| Résistance aux UV | Faible | Moyenne | Moyenne | Faible (jaunit) | Très bonne |
| Warping | Très faible | Faible | Très faible | Fort | Moyen à fort |
| Stringing | Faible | Marqué | Marqué | Faible | Faible |
| Odeurs, émissions | Faibles | Faibles | Faibles | Styrène, pièce ventilée | Styrène, pièce ventilée |
PLA ou PETG : la vraie différence au quotidien
C’est la question qu’on te posera le plus souvent, et la réponse tient en une idée : le PLA est rigide et précis, le PETG est plus tenace et plus résistant à la chaleur.
Ce que le PLA fait mieux
- Les détails et les surplombs : il refroidit vite, les ponts et les angles restent nets. Pour une figurine, un prototype, une boîte de rangement ou un objet déco, il est imbattable.
- La facilité : peu de warping, peu de fils, adhérence simple sur PEI. Il pardonne un nivellement approximatif.
- La rigidité : une pièce en PLA se déforme peu sous charge… jusqu’à ce qu’elle casse net.
Ce que le PETG fait mieux
- La résistance aux chocs : il plie avant de casser. Pour un clip, une charnière, un support qui prend des coups, c’est un vrai plus.
- La chaleur : un support de téléphone en PLA posé derrière un pare-brise en plein été finit tordu. Le PETG tient beaucoup mieux.
- L’humidité et l’extérieur abrité : il encaisse mieux l’eau et les produits ménagers courants.
Ses défauts à connaître
- Il file plus facilement (température et rétraction à ajuster) et ses surplombs sont moins propres.
- Il adhère trop bien au PEI lisse : il peut arracher des morceaux de la surface. Sur PEI lisse, mets une fine couche de colle en bâton comme séparateur, ou imprime sur PEI texturé.
- Il aime une ventilation plus douce que le PLA, sinon les couches se soudent moins bien.
Pour voir ce que donne un PETG de bonne facture en conditions réelles, jette un œil à notre test du PETG d’Extrudr. Et si tu veux un PLA plus costaud que la moyenne, les PLA « Pro » ou « Plus » sont un bon compromis, comme le PLA Pro d’Inslogic que nous avons testé.
TPU : quand la pièce doit plier
Le TPU est un filament flexible, classé par dureté Shore (95A est le plus courant et le plus facile, 85A et moins deviennent vraiment mous). Il sert pour :
- les coques de téléphone et protections d’angle ;
- les joints, pieds antidérapants, butées et amortisseurs ;
- les pneus de modèles réduits et pièces qui doivent absorber les chocs.
Le piège, c’est l’extrusion. Le TPU se comprime dans le circuit du filament, donc :
- Imprime lentement : autour de 20 à 40 mm/s pour commencer, sauf TPU « haute vitesse » prévu pour aller plus vite.
- Réduis fortement la rétraction, voire coupe-la au premier essai, puis remonte petit à petit.
- Préfère un extrudeur direct. Un Bowden passe le 95A avec de la patience, rarement les TPU plus mous.
- Sèche-le : le TPU humide file et fait des bulles.
Notre test du TPU 95A de Sunlu donne une bonne idée du comportement d’un TPU d’entrée de gamme.
ABS ou ASA : les filaments techniques qui demandent une enceinte
ABS et ASA se ressemblent : même plage de température, même besoin d’un plateau très chaud, mêmes émissions de styrène. Ils supportent bien mieux la chaleur que le PLA et le PETG, se poncent et se lissent à l’acétone.
La différence clé : les UV
L’ABS jaunit et se fragilise au soleil. L’ASA a été conçu pour l’extérieur : il garde sa couleur et ses propriétés sous les UV, et il warpe un peu moins que l’ABS. Pour une pièce de voiture, un boîtier de jardin ou un support de capteur exposé au soleil, l’ASA est le bon choix. L’ABS reste intéressant pour des pièces intérieures techniques, souvent un peu moins cher.
Les contraintes à accepter
- Une enceinte fermée : sans air chaud stable autour de la pièce, les coins se décollent. Une imprimante fermée de type CoreXY simplifie énormément la vie (voir notre test de la Bambu Lab P1S).
- Une pièce ventilée, sans courant d’air sur l’imprimante. Un système de filtration dédié aide aussi à limiter les émanations.
- Un retrait de 1 à 2 % environ sur l’ABS : prévois-le pour les pièces qui s’emboîtent.
Pour un exemple concret, regarde notre test de l’ASA DuraPRO d’Extrudr.
Quel filament pour quel usage : les cas concrets
| Tu veux imprimer… | Choix conseillé | Pourquoi |
|---|---|---|
| Figurine, déco, prototype | PLA | Détails nets, facile, large choix de couleurs |
| Support mural, rangement d’atelier | PLA ou PETG | PLA si pas de chaleur ni de choc, PETG sinon |
| Accessoire de voiture (habitacle) | PETG, ASA si exposé plein soleil | Le PLA ramollit derrière une vitre |
| Pièce extérieure au soleil | ASA | Tenue aux UV et à la chaleur |
| Clip, charnière, pièce qui fléchit | PETG | Plie avant de casser |
| Coque, joint, pied antidérapant | TPU | Souple et résistant à l’abrasion |
| Pièce proche d’un moteur ou d’une source de chaleur | ABS ou ASA | Meilleure tenue en température |
| Pièce au contact de l’eau | PETG | Absorbe peu l’eau, reste stable |
Pour des pièces mécaniques plus exigeantes (engrenages, pièces chargées, tolérances serrées), il existe d’autres familles comme le nylon, le PC ou les filaments chargés fibre : on les détaille dans notre guide sur les filaments techniques pour pièces mécaniques.
Ton imprimante limite-t-elle ton choix ?
Avant de commander une bobine, vérifie trois points :
- Température maximale de la buse : la plupart des machines récentes atteignent 260 à 300 °C, ce qui couvre les cinq filaments. Certaines anciennes hotends avec tube PTFE jusqu’à la buse sont limitées autour de 240 °C, à éviter pour ABS et ASA.
- Enceinte : sans caisson, reste sur PLA, PETG et TPU. Tu peux tenter de petites pièces en ASA avec un caisson improvisé, mais ne compte pas sur des grandes pièces sans warping.
- Type d’extrudeur : direct drive pour le TPU, idéalement. Avec un Bowden, choisis un TPU 95A et imprime lentement.
Dernier point souvent oublié : en enceinte fermée, le PLA peut boucher la buse par excès de chaleur dans la tête (heat creep). Ouvre la porte ou le capot quand tu imprimes du PLA sur une machine fermée.
Stockage et séchage : la différence entre une bonne et une mauvaise bobine
Tous ces filaments absorbent l’humidité, à des degrés divers. Le PETG et le TPU y sont particulièrement sensibles : un filament humide crépite à la sortie de la buse, file énormément et donne des pièces plus fragiles. Températures de séchage indicatives, à vérifier sur ta bobine :
- PLA : 45 à 55 °C ;
- PETG : 60 à 65 °C ;
- TPU : 50 à 70 °C selon la fiche ;
- ABS et ASA : 70 à 80 °C.
Compte plusieurs heures (souvent 6 à 8 h). Un séchoir dédié fait le travail proprement, voir par exemple notre test du Sunlu FilaDryer S4. Ensuite, range les bobines dans un sac ou une boîte étanche avec des sachets de gel de silice.
En résumé
- PLA : le choix par défaut, pour tout ce qui ne chauffe pas et ne prend pas de chocs.
- PETG : dès que la pièce doit être solide, résister à la chaleur modérée ou à l’eau. Attention au PEI lisse.
- TPU : pour la souplesse, en imprimant lentement avec peu de rétraction.
- ABS : pièces techniques intérieures, enceinte obligatoire.
- ASA : l’ABS de l’extérieur, résistant aux UV, enceinte conseillée.
- Dans tous les cas : pars des réglages de la bobine, sèche le PETG et le TPU, et ventile la pièce pour l’ABS et l’ASA.
Questions fréquentes
Le PLA est plus rigide, plus précis et plus facile à imprimer, mais il ramollit vers 55 à 60 °C. Le PETG est plus tenace, résiste mieux aux chocs, à l’eau et à la chaleur, au prix d’un peu plus de fils et de surplombs moins nets.
Commence par le PLA : il pardonne les petites erreurs de réglage et permet d’apprendre les bases. Passe au PETG quand tu maîtrises la première couche et que tes pièces doivent être plus résistantes.
De petites pièces, parfois, mais le warping devient vite ingérable dès que la pièce grandit. Une enceinte fermée qui garde l’air chaud autour de la pièce reste la vraie solution, dans une pièce bien ventilée.
L’ASA, conçu pour résister aux UV sans jaunir ni se fragiliser. Le PETG tient correctement à l’ombre ou en usage occasionnel, le PLA et l’ABS sont à éviter en plein soleil.
Non, une buse laiton standard convient au PLA, au PETG, au TPU, à l’ABS et à l’ASA. Une buse en acier trempé n’est nécessaire que pour les filaments abrasifs (fibre de carbone, fibre de verre, phosphorescents, chargés métal).